Como evitar empastamento na moagem de plástico
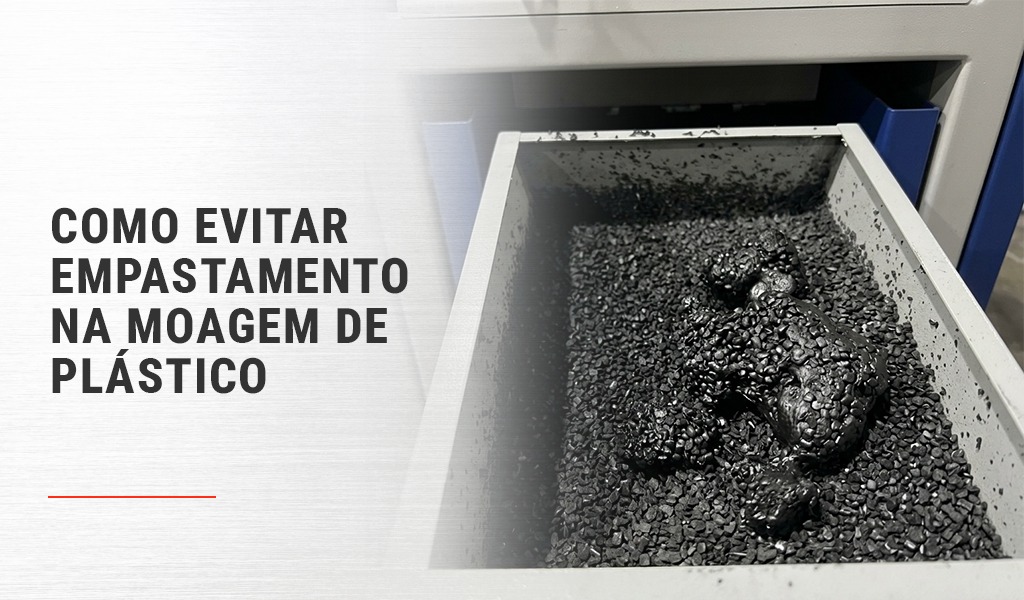
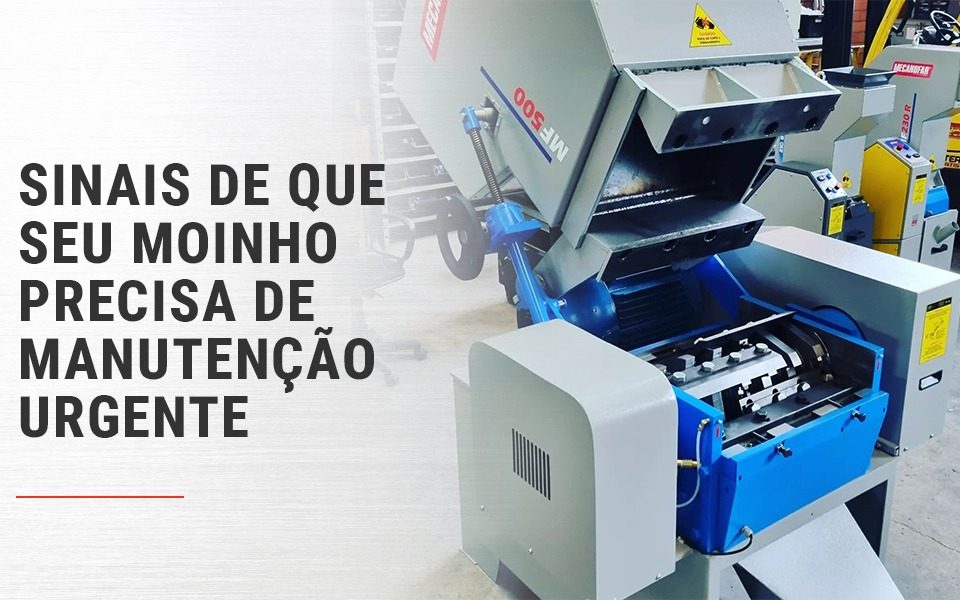
O empastamento na moagem de plástico acontece quando o material deixa de ser cortado e conduzido adequadamente dentro do moinho, acumulando-se na câmara de moagem, nas facas, na peneira ou em outros pontos do sistema. Além de reduzir a produtividade, esse problema pode comprometer a granulometria e aumentar o esforço exigido pelo equipamento.
Na prática, evitar o empastamento depende de mais do que simplesmente reduzir a quantidade de material alimentada. O tipo de plástico, a temperatura do processo, o estado das facas, a peneira utilizada, a rotação do rotor e as características do próprio equipamento precisam estar compatíveis.
Para operações que trabalham com diferentes materiais ou volumes elevados, entender essas variáveis é importante para manter uma moagem estável e reduzir paradas para limpeza, ajustes e manutenção.
O que causa o empastamento na moagem de plástico?
O empastamento ocorre quando o plástico não consegue ser fragmentado e evacuado da câmara de moagem na velocidade adequada. Em vez de seguir o fluxo esperado, o material começa a aderir, acumular ou formar uma massa dentro do equipamento.
Uma das causas mais comuns está relacionada à temperatura do material durante a moagem. Determinados plásticos podem aquecer com o atrito e, quando a temperatura se aproxima de suas características de amolecimento, tornam-se mais propensos a deformar e aderir.
Por isso, o empastamento não deve ser analisado isoladamente. É necessário observar o conjunto do processo.
Entre os principais fatores estão:
- tipo e características do plástico;
- temperatura do material;
- velocidade de alimentação;
- quantidade de material dentro da câmara;
- estado e afiação das facas;
- distância entre facas;
- tipo e abertura da peneira;
- rotação do rotor;
- geometria do rotor;
- capacidade e configuração do moinho;
- presença de contaminantes ou materiais incompatíveis.
Como evitar empastamento na moagem de plástico?
A prevenção começa pelo equilíbrio entre material, configuração do moinho e condições de operação. Não existe um único ajuste capaz de solucionar todos os casos.
Controle a alimentação do moinho
Alimentar o moinho acima da capacidade de processamento pode favorecer o acúmulo de material na câmara. O excesso também dificulta a circulação adequada do plástico entre facas e peneira.
Por outro lado, uma alimentação muito irregular pode provocar períodos de sobrecarga seguidos de ociosidade, dificultando a estabilidade do processo.
A alimentação deve considerar:
- volume processado;
- tamanho das peças;
- espessura do material;
- tipo de plástico;
- capacidade do equipamento;
- granulometria desejada.
O objetivo não é simplesmente alimentar mais rápido, mas manter um fluxo compatível com a capacidade real de moagem.
Mantenha as facas em boas condições
Facas desgastadas perdem eficiência de corte. Quando isso acontece, o moinho pode passar a exigir mais energia para processar o mesmo material, enquanto parte do plástico é submetida a mais atrito antes de ser efetivamente cortada.
Esse comportamento pode contribuir para o aumento da temperatura e favorecer o empastamento em determinadas aplicações.
Por isso, a inspeção periódica e a afiação de facas industriais fazem parte do controle do processo.
Também é importante verificar o posicionamento e a regulagem das facas. Uma faca afiada, mas instalada ou ajustada de maneira inadequada, não necessariamente entregará o desempenho esperado.
Utilize a peneira adequada
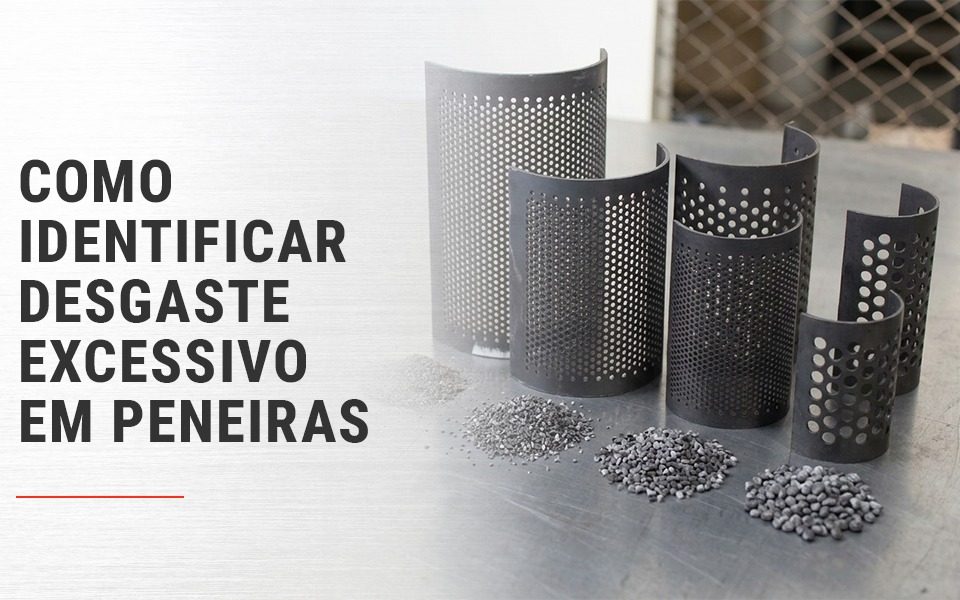
A peneira controla a passagem do material depois da redução de tamanho. Se a abertura escolhida for incompatível com a aplicação, o plástico pode permanecer mais tempo dentro da câmara.
Isso aumenta o número de ciclos de corte e, consequentemente, pode elevar o atrito e a temperatura do material.
A escolha da peneira deve considerar a granulometria desejada e as características do plástico. Em alguns processos, uma abertura muito pequena pode ser inadequada para a capacidade e o material que estão sendo processados.
Por isso, peneira, facas e rotor precisam ser avaliados como um conjunto.
A temperatura influencia o empastamento?
Sim. A temperatura é um dos pontos que merece atenção especial quando existe dificuldade de moagem de materiais plásticos.
Durante a operação, o contato entre material, facas e demais componentes gera atrito. Dependendo do polímero, da velocidade de rotação, da alimentação e das condições de corte, esse processo pode elevar a temperatura do material.
Quando o plástico tende a amolecer com o aquecimento, pode ocorrer uma mudança no comportamento durante a moagem. Em vez de quebrar ou cortar de maneira eficiente, o material pode deformar, aderir e começar a se acumular.
Por isso, diante de um problema de empastamento, vale observar:
- se o material entra no moinho já aquecido;
- se a alimentação está acima da capacidade;
- se as facas estão desgastadas;
- se a rotação está adequada;
- se a peneira permite a passagem necessária;
- se existe acúmulo de material na câmara;
- se o equipamento foi dimensionado para aquela aplicação.
O controle da temperatura, portanto, deve ser analisado em conjunto com as condições mecânicas do processo.
O tipo de plástico muda o comportamento durante a moagem
Nem todos os plásticos respondem da mesma maneira à moagem. Rigidez, espessura, formato, resistência ao corte e comportamento térmico influenciam diretamente a operação.
Materiais mais flexíveis, filmes, peças espessas e determinados resíduos de processo podem apresentar desafios diferentes de peças rígidas e quebradiças.
Além disso, a origem do resíduo também importa. Uma peça de processo limpa e uniforme pode apresentar comportamento muito diferente de um material contaminado ou misturado.
Por isso, a escolha do equipamento deve partir da aplicação real, considerando o material que será processado e não apenas a capacidade nominal desejada.
Em uma operação de reciclagem de plástico industrial, por exemplo, também é necessário considerar como o material chega ao moinho, quais etapas existem antes da moagem e qual será sua destinação depois do processamento.
Alta rotação ou baixa rotação: qual ajuda a evitar empastamento?
A escolha entre um moinho de alta rotação e um moinho de baixa rotação depende das características da aplicação.
Modelos de alta rotação podem atender processos que exigem maior intensidade de corte e determinadas condições de produtividade. Já os equipamentos de baixa rotação podem ser utilizados em aplicações nas quais características como menor geração de ruído e controle do processo são relevantes.
Isso não significa que uma categoria seja universalmente melhor para evitar empastamento.
A seleção deve considerar o material, a quantidade processada, o tamanho das peças, a granulometria desejada, a forma de alimentação e as condições de operação.
Quando o empastamento aparece de forma recorrente, trocar simplesmente o tipo de moinho sem investigar a causa pode não resolver o problema.
Como identificar a causa do empastamento
Antes de alterar vários parâmetros ao mesmo tempo, é importante observar quando o problema acontece.
Algumas perguntas ajudam a direcionar o diagnóstico:
O empastamento acontece desde o início?
Se o problema aparece imediatamente após o início da operação, pode haver incompatibilidade entre o material e a configuração do equipamento, alimentação inadequada ou condição incorreta das facas e peneiras.
O problema aparece depois de algum tempo?
Nesse caso, vale observar o aumento da temperatura, o acúmulo progressivo de material e a condição de corte ao longo da operação.
O material está saindo com granulometria irregular?
Uma granulometria diferente do esperado pode indicar desgaste das facas, peneira inadequada, regulagem incorreta ou alimentação incompatível.
O motor está trabalhando com esforço elevado?
O aumento do esforço pode estar relacionado à quantidade de material alimentada, às condições de corte, ao acúmulo dentro da câmara ou às características do material.
Esse diagnóstico ajuda a evitar ajustes aleatórios e permite avaliar se o problema está na operação, na manutenção ou no próprio dimensionamento do equipamento.
Quando o problema pode indicar que o moinho não é adequado?
Se o empastamento continua mesmo após a revisão das condições de alimentação, facas, peneira e operação, pode ser necessário avaliar o dimensionamento do equipamento.
O moinho precisa ser compatível com:
- material a ser processado;
- dimensões das peças;
- volume de produção;
- frequência de operação;
- granulometria necessária;
- sistema de alimentação;
- características térmicas do processo;
- necessidade de transporte e armazenamento do material moído.
Em alguns casos, o problema está menos relacionado à operação e mais à escolha da configuração.
Por isso, antes de definir ou substituir um equipamento, vale avaliar tecnicamente a aplicação. A Mecanofar, por exemplo, realiza testes em laboratório para auxiliar no dimensionamento e na estimativa de produção de seus equipamentos.
Conhecer as características do material antes da compra também ajuda a evitar que o equipamento seja escolhido apenas com base em uma capacidade nominal.
Manutenção também ajuda a prevenir o empastamento
A manutenção preventiva contribui para manter as condições de corte e reduzir alterações no comportamento do moinho.
Entre os pontos que merecem acompanhamento estão:
- estado das facas;
- regulagem das facas;
- condição da peneira;
- rotor;
- rolamentos;
- acúmulo de material;
- sistema de alimentação;
- sistema de exaustão e transporte;
- componentes sujeitos a desgaste.
Quando houver desgaste das facas, a decisão entre afiar e substituir deve considerar a condição real do componente. A manutenção de moinho industrial ajuda a manter o equipamento dentro das condições necessárias para o processo.
Também é importante utilizar componentes compatíveis. A substituição por peças inadequadas pode alterar as características de funcionamento do conjunto.
Como escolher um moinho para evitar problemas de moagem?
Para uma aplicação em que o empastamento é uma preocupação recorrente, a escolha do moinho deve partir de uma análise do processo completo.
Não basta informar apenas “quero moer plástico”. É necessário entender:
- Qual plástico será processado?
- Quais são as dimensões e espessuras das peças?
- Qual é o volume de material?
- Qual granulometria é necessária?
- Como o material será alimentado?
- O resíduo é limpo ou possui contaminantes?
- Com que frequência o moinho será utilizado?
- Como o material moído será retirado do equipamento?
- Existe necessidade de integração com outros equipamentos?
A partir dessas informações, é possível avaliar qual moinho para plástico faz sentido para a aplicação.
Em operações maiores, também pode ser necessário analisar o sistema como um todo, incluindo alimentação, moagem, separação, exaustão e armazenamento.
Evitar empastamento exige olhar para o processo completo
O empastamento na moagem de plástico não deve ser tratado apenas como uma falha pontual do moinho. Em muitos casos, ele é consequência da combinação entre características do material, temperatura, alimentação, condição das facas, peneira, rotação e dimensionamento.
Por isso, antes de simplesmente reduzir a alimentação ou alterar a rotação, é importante identificar em que etapa o comportamento inadequado começa.
Uma moagem estável depende de um conjunto corretamente dimensionado e mantido. Quando equipamento e processo estão compatíveis, torna-se mais fácil manter produtividade, controlar a granulometria e reduzir paradas causadas por acúmulo de material.
Avalie a configuração adequada para sua aplicação
Se o seu processo apresenta empastamento, aquecimento excessivo, dificuldade de corte ou variação na granulometria, uma avaliação técnica pode ajudar a identificar a origem do problema.
A Mecanofar trabalha com soluções para moagem e reciclagem industrial e pode avaliar as características do material e da aplicação para orientar a escolha e a configuração do equipamento.
Entre em contato com a equipe da Mecanofar para apresentar sua aplicação e avaliar a solução mais adequada para o seu processo.