Excesso de pó na moagem: causas e como reduzir
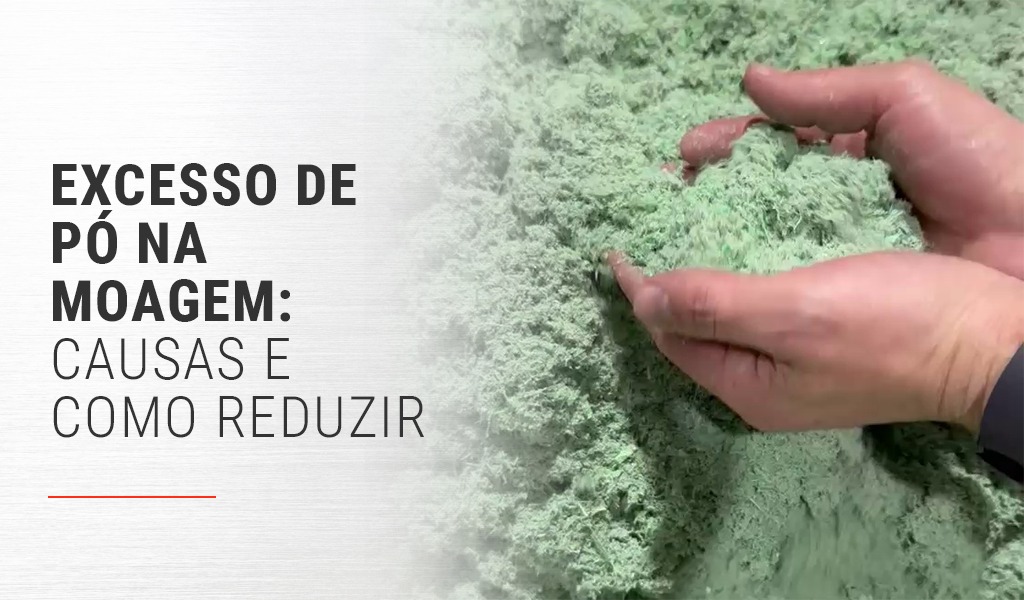
O excesso de pó na moagem de plástico pode indicar que o processo está gerando uma quantidade elevada de partículas finas durante a redução do material. Além de alterar a qualidade do material moído, esse excesso pode dificultar a separação, aumentar perdas e comprometer o funcionamento de etapas posteriores da reciclagem.
A formação de finos não depende de uma única variável. O tipo de plástico, a condição das facas, a abertura da peneira, a rotação do rotor, a alimentação e o tempo que o material permanece dentro da câmara podem influenciar diretamente a quantidade de pó gerada.
Por isso, quando o processo apresenta excesso de partículas finas, o ideal é investigar a configuração do moinho e as condições de operação antes de simplesmente reduzir a alimentação ou substituir componentes.
O que causa excesso de pó na moagem de plástico?
Durante a moagem, o material passa por sucessivos ciclos de corte até atingir dimensões que permitam sua passagem pela peneira. Dependendo das condições do processo, parte do material pode sofrer uma quantidade maior de cortes e gerar partículas menores do que o necessário.
Entre as principais causas do excesso de pó estão:
- facas desgastadas ou mal reguladas;
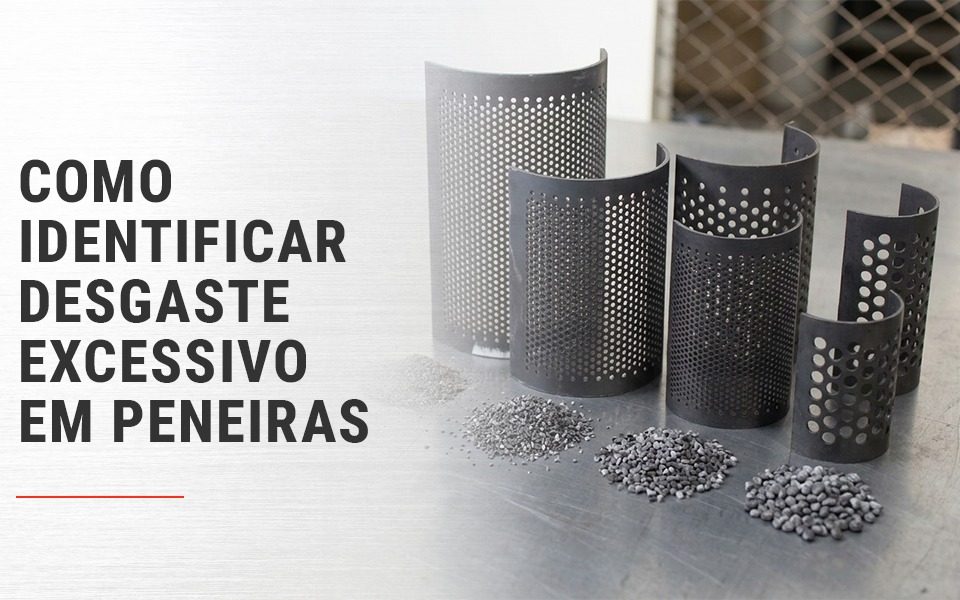
- peneira inadequada para a aplicação;
- rotação incompatível com o material;
- alimentação irregular;
- material permanecendo tempo demais na câmara;
- excesso de atrito durante a moagem;
- configuração inadequada do rotor;
- características específicas do plástico;
- presença de materiais contaminantes;
- dimensionamento inadequado do moinho.
O primeiro passo é entender se o pó está sendo produzido pelo próprio processo de moagem ou se está sendo concentrado por alguma etapa posterior de transporte, separação ou armazenamento.
Como as facas influenciam a formação de pó?
As facas são responsáveis pelo corte do material dentro do moinho. Quando estão afiadas e corretamente reguladas, o processo tende a ocorrer de maneira mais eficiente.
Com o desgaste, porém, a ação de corte pode perder eficiência. O material pode sofrer mais atrito e deformação antes de ser efetivamente cortado, alterando o comportamento da moagem.
A condição das facas deve, portanto, fazer parte da investigação sempre que houver aumento inesperado de pó.
Além da afiação, é necessário verificar o ajuste entre facas rotativas e fixas. Uma configuração inadequada pode comprometer o corte e modificar a granulometria produzida.
A manutenção periódica e a afiação de facas industriais ajudam a preservar as características necessárias ao processo.
A peneira pode aumentar a quantidade de pó?
Sim. A peneira tem relação direta com a granulometria do material que deixa a câmara de moagem.
Quando a abertura é muito pequena para determinada aplicação, o material pode permanecer mais tempo dentro do moinho até atingir dimensões suficientes para atravessá-la. Isso aumenta a quantidade de ciclos de corte e pode favorecer a formação de partículas muito finas.
Por outro lado, utilizar uma abertura maior do que a necessária pode produzir um material com granulometria acima da especificação.
A escolha precisa considerar o resultado desejado e as características do material.
Por isso, a peneira não deve ser analisada isoladamente. Facas, rotor, rotação, alimentação e abertura da peneira formam um conjunto que determina o comportamento da moagem.
A rotação do moinho interfere no excesso de pó?
A velocidade de rotação do rotor influencia a intensidade e a frequência dos contatos entre o material e os elementos de corte.
Uma rotação inadequada pode modificar o tempo de permanência do material na câmara, o comportamento do corte e a quantidade de atrito gerada durante a operação.
Isso não significa que trabalhar em uma rotação menor sempre reduzirá a formação de pó. A velocidade adequada depende do material, do equipamento e da granulometria desejada.
Em aplicações específicas, pode ser necessário avaliar a utilização de um moinho de baixa rotação ou de um moinho de alta rotação, considerando as características do processo.
A decisão deve partir da aplicação, e não apenas da tentativa de reduzir a quantidade de finos.
O tipo de plástico também influencia
Diferentes polímeros apresentam comportamentos distintos durante a moagem. Rigidez, espessura, formato das peças e características mecânicas interferem na maneira como o material responde ao corte.
Resíduos finos, filmes, peças rígidas, materiais flexíveis e peças espessas podem exigir configurações diferentes.
O mesmo moinho também pode apresentar comportamentos distintos quando utilizado com materiais diferentes.
Por isso, quando a quantidade de pó aumenta após a mudança do material processado, é importante verificar se a configuração utilizada continua adequada.
Em uma operação de reciclagem de plástico industrial, essa análise é especialmente importante quando diferentes tipos de resíduos entram no processo.
A alimentação também pode gerar mais finos
A maneira como o material entra no moinho influencia a estabilidade da moagem.
Uma alimentação excessivamente baixa pode deixar o equipamento trabalhando com pouca carga, enquanto uma alimentação acima da capacidade pode gerar sobrecarga e alterar o comportamento do material dentro da câmara.
Além da quantidade, é importante considerar as dimensões das peças que chegam ao moinho.
Materiais muito grandes ou com características diferentes daquelas consideradas no dimensionamento podem dificultar o corte e modificar a distribuição das partículas.
Uma alimentação adequada deve manter um fluxo compatível com a capacidade do equipamento e com as características do resíduo.
Como reduzir o excesso de pó na moagem?
A redução de finos começa pela identificação da causa. Antes de modificar vários parâmetros simultaneamente, vale revisar os principais pontos do processo.
1. Verifique o estado das facas
Observe desgaste, afiação, posicionamento e regulagem.
Facas em condições inadequadas podem alterar o padrão de corte e aumentar o atrito.
2. Avalie a abertura da peneira
Compare a granulometria desejada com a abertura utilizada.
Se o material estiver permanecendo tempo demais na câmara, a peneira pode estar contribuindo para uma moagem mais intensa do que o necessário.
3. Analise a rotação
Verifique se a velocidade utilizada é compatível com o material e com o tipo de moinho.
Não faça alterações isoladas sem observar também alimentação, facas e peneira.
4. Controle a alimentação
Mantenha um fluxo regular e compatível com a capacidade do equipamento.
Evite tanto a sobrecarga quanto oscilações excessivas na alimentação.
5. Observe o material de entrada
Verifique se houve mudança no tipo, formato, espessura ou condição do plástico.
Uma alteração no resíduo pode exigir uma configuração diferente do moinho.
6. Verifique o sistema de retirada
O material precisa ser retirado da câmara de forma adequada. Acúmulos ou dificuldades no transporte podem alterar o tempo de permanência do material e interferir na moagem.
Em sistemas maiores, a integração entre moinho, exaustão e armazenamento precisa ser avaliada como parte do processo.
Como o excesso de pó afeta o material reciclado?
Quando há uma quantidade elevada de partículas finas, o material moído pode apresentar características diferentes daquelas esperadas para a aplicação.
Os finos podem:
- dificultar a separação do material;
- aumentar perdas durante o transporte;
- prejudicar a homogeneidade do material;
- interferir em etapas posteriores do processo;
- aumentar o acúmulo de partículas no ambiente e nos equipamentos;
- dificultar o controle da granulometria.
Por isso, controlar a quantidade de pó não significa necessariamente eliminar todas as partículas finas. Alguns processos naturalmente geram uma determinada fração de finos.
O objetivo é manter essa fração compatível com a aplicação e evitar que ela aumente sem justificativa.
Separação de pó pode ser necessária?
Em determinadas aplicações, mesmo com uma moagem corretamente configurada, ainda existe a formação de partículas finas.
Nesses casos, uma etapa de separação pode ajudar a controlar o material produzido. O separador de pó pode ser integrado ao processo para auxiliar na retirada de partículas finas geradas durante a moagem.
Essa solução é diferente de tentar corrigir um problema mecânico apenas por meio da separação.
Se o moinho estiver produzindo uma quantidade anormal de pó devido a facas desgastadas, peneira inadequada ou configuração incorreta, primeiro é necessário investigar a origem.
A separação deve complementar um processo de moagem bem dimensionado, e não mascarar uma condição inadequada de operação.
Quando o excesso de pó indica necessidade de revisar o moinho?
Se o problema continua mesmo depois da verificação de facas, peneira, alimentação e condições de operação, pode ser necessário avaliar o equipamento como um todo.
Alguns sinais justificam uma análise mais detalhada:
- aumento repentino da quantidade de finos;
- alteração persistente da granulometria;
- aumento do aquecimento durante a moagem;
- queda de produtividade;
- maior esforço do motor;
- acúmulo de material dentro da câmara;
- necessidade frequente de limpeza;
- dificuldade para manter o padrão do material moído.
Nessas situações, trocar apenas uma peça pode não resolver a causa.
O ideal é verificar se o moinho está adequado ao material, ao volume processado e à granulometria necessária. A escolha de um moinho triturador deve considerar essas características desde o dimensionamento.
Manutenção para controlar a geração de finos
A manutenção preventiva é uma das formas de preservar as condições de moagem ao longo do tempo.
O acompanhamento deve incluir facas, peneiras, rotor, rolamentos e demais componentes sujeitos a desgaste.
Também é importante estabelecer uma rotina para identificar alterações na granulometria e na quantidade de pó. Uma mudança no comportamento do material pode ser um sinal de desgaste ou de alteração nas condições de operação.
Quando necessário, a substituição deve utilizar componentes compatíveis com o equipamento e com a aplicação.
As peças para moinho granulador adequadas contribuem para manter o conjunto dentro das características previstas pelo fabricante.
Excesso de pó: corrigir a causa antes de alterar o processo
O excesso de pó na moagem de plástico pode ter origem em diferentes pontos do processo. Facas desgastadas, peneira inadequada, rotação, alimentação, características do material e condições do equipamento precisam ser avaliadas em conjunto.
Por isso, não existe um ajuste universal para reduzir os finos.
A melhor abordagem é identificar quando o excesso começou, verificar quais condições mudaram e analisar como o material está se comportando dentro do moinho. A partir desse diagnóstico, é possível determinar se o ajuste necessário está na operação, na manutenção, na configuração ou no próprio equipamento.
Quando o processo está corretamente dimensionado, o controle da granulometria e da geração de finos se torna mais previsível.
Avalie a moagem de acordo com o seu material
Se a sua operação apresenta excesso de pó, variação de granulometria ou perda de produtividade, uma avaliação da aplicação pode ajudar a identificar quais pontos precisam ser ajustados.
A Mecanofar desenvolve soluções para moagem e reciclagem industrial considerando as características do material, a capacidade necessária e as condições de processamento.
Entre em contato com a equipe da Mecanofar para apresentar as características do seu material e avaliar a configuração mais adequada para a sua operação.